Помол LLDPE в порошок для ротоформования: технологии, параметры, экономика
Зачем нужен именно порошок
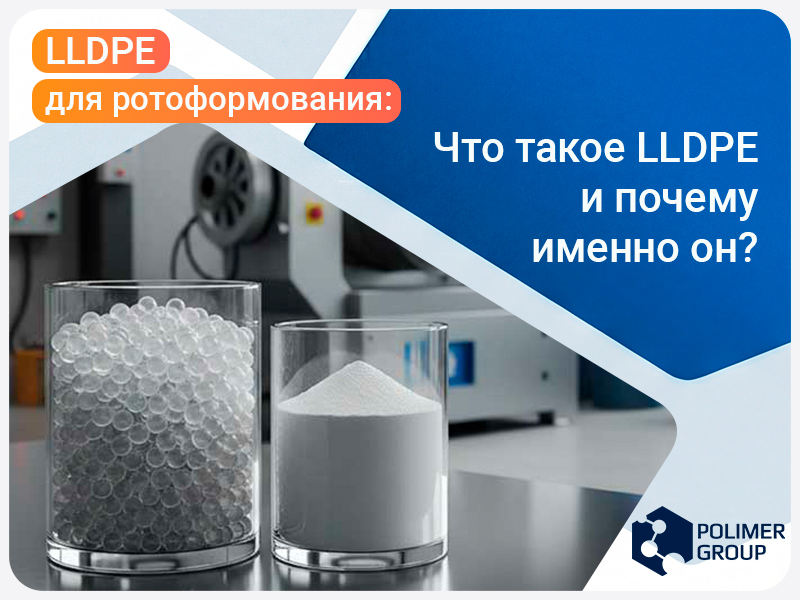
Ротационное формование физически невозможно с гранулами. Форма вращается по двум осям, материал внутри пересыпается и постепенно налипает на горячие стенки — но только если он порошкообразный. Гранулы просто перекатываются, не образуя равномерного слоя. Поэтому полиэтилен ротоформовка всегда начинается с порошка фракции 35–100 mesh, а не с гранул.
Какие гранулы подходят для помола
Не каждый lldpe одинаково хорош для помола. Для производства порошка для ротоформования важны несколько параметров исходного сырья. Первый — ПТР (показатель текучести расплава): оптимум 3–8 г/10 мин при 190°C/2,16 кг. Слишком высокий ПТР даёт порошок с плохой сыпучестью, слишком низкий — трудно молоть и спекать. Второй — плотность: типично 0,930–0,938 г/см³. Третий — наличие термостабилизаторов в составе, иначе материал деградирует уже при помоле.
Среди проверенных марок — UR644 и ряд марок LLDPE российских производителей. При закупке гранулы полиэтилена купить лучше напрямую у производителя или у проверенного дистрибьютора — это снижает риск партий с нестабильным ПТР.
|
Параметр |
Гранулы LLDPE |
Порошок LLDPE для ротоформовки |
|
Размер частиц |
3–5 мм |
150–500 мкм (35–100 mesh) |
|
Насыпная плотность |
~550–650 г/л |
~330–480 г/л |
|
Сыпучесть |
Высокая |
Зависит от фракции и влажности |
|
Готовность к ротоформованию |
Нет, нужен помол |
Готов к применению |
|
Риск слёживания |
Низкий |
Есть при влажности >0,05% |
Технологии помола LLDPE
Основных технологии две. Криогенный помол — гранулы охлаждаются жидким азотом до −100…−130°C, затем дробятся в дисковой или ударной мельнице. Порошок получается с острыми краями частиц, хорошей сыпучестью и узким гранулометрическим распределением. Недостаток — высокая стоимость азота и оборудования. «Тёплый» помол — механическое измельчение при контролируемой температуре с водяным охлаждением корпуса мельницы. Дешевле, но требует точного контроля: перегрев даже на 15–20°C ведёт к оплавлению частиц и слипанию.
После помола — просев на вибросите или воздушном классификаторе. Крупная фракция возвращается на домол, пыль удаляется или смешивается в строго контролируемых пропорциях.
Требования к фракционному составу
Стандарт для ротоформования — фракция порошка 35–100 mesh (150–500 мкм). Отклонения в любую сторону дают предсказуемые проблемы на ротоформовочном участке.
|
Фракция |
Типичный дефект изделия |
|
Слишком крупная (>500 мкм) |
Пористая стенка, плохое спекание, видимые включения |
|
Слишком мелкая (<150 мкм, пыль) |
Комкование при загрузке, пыление, засорение вентиляции формы |
|
Широкий разброс (смесь крупной и мелкой) |
Неравномерная толщина стенки, разнотолщинность |
|
Оптимум 35–100 mesh |
Равномерный прогрев, плотная стенка, стабильный цикл |
Параметры качества порошка
Насыпная плотность lldpe порошка — ориентировочно 330–480 г/л. Слишком низкая означает, что в форму войдёт меньше материала, чем рассчитано — изделие получится тонкостенным. Текучесть оценивают по воронке: угол ссыпания не более 30°. Влажность — не более 0,05%, превышение даёт пузыри в стенке. Содержание пыли (частицы <75 мкм) — не более 3–5% по массе, иначе пыление в цеху и засорение вентиляции.
Кейс: замена марки без пробного помола
На практике часто бывает так: закупщик находит выгодную партию lldpe гранул другой марки с похожим ПТР, запускают помол без предварительного теста. Порошок визуально нормальный, но с ротоформовочного участка начинаются жалобы: изделия с пористыми пятнами, неравномерная стенка. Причина — другая температура размягчения у новой марки, другой характер спекания. Решение стандартное: при любой смене марки сначала пробный помол 50–100 кг, пробный запуск одной формы, замер стенки и ударные испытания. Без этого шага проблема обнаруживается уже в серийном производстве, что дороже.
Экономика: свой помол или покупной порошок
Покупать готовый lldpe порошок выгодно при объёме до 30–50 тонн в месяц. При больших объёмах собственный помол окупается за 12–24 месяца. Плюсы своего участка: контроль фракции под свои формы, гибкость по маркам, экономия 8–15% стоимости материала. Купить полиэтилен низкого давления в гранулах и перерабатывать самостоятельно — значит контролировать весь процесс. Минусы: капитальные вложения, обслуживание мельниц, расходы на азот при криогенном варианте. Продажа полиэтилена в гранулах с помолом на аутсорсе — промежуточный вариант для старта.
Рекомендации по запуску участка помола
Начинайте с тёплого помола — дешевле и проще в обслуживании. Сразу закладывайте водяное охлаждение в мельницу, без него не обойтись. Не экономьте на просевном оборудовании: хорошее вибросито с легкосменными ситами окупается быстро. Контролируйте фракцию каждой партии перед отправкой на ротоформование — лазерный анализатор или сухое просеивание. При работе с ur644 порошком и аналогами — проверяйте насыпную плотность на каждой партии: разброс более ±30 г/л от нормы — повод разбираться с режимом помола, а не с формой.